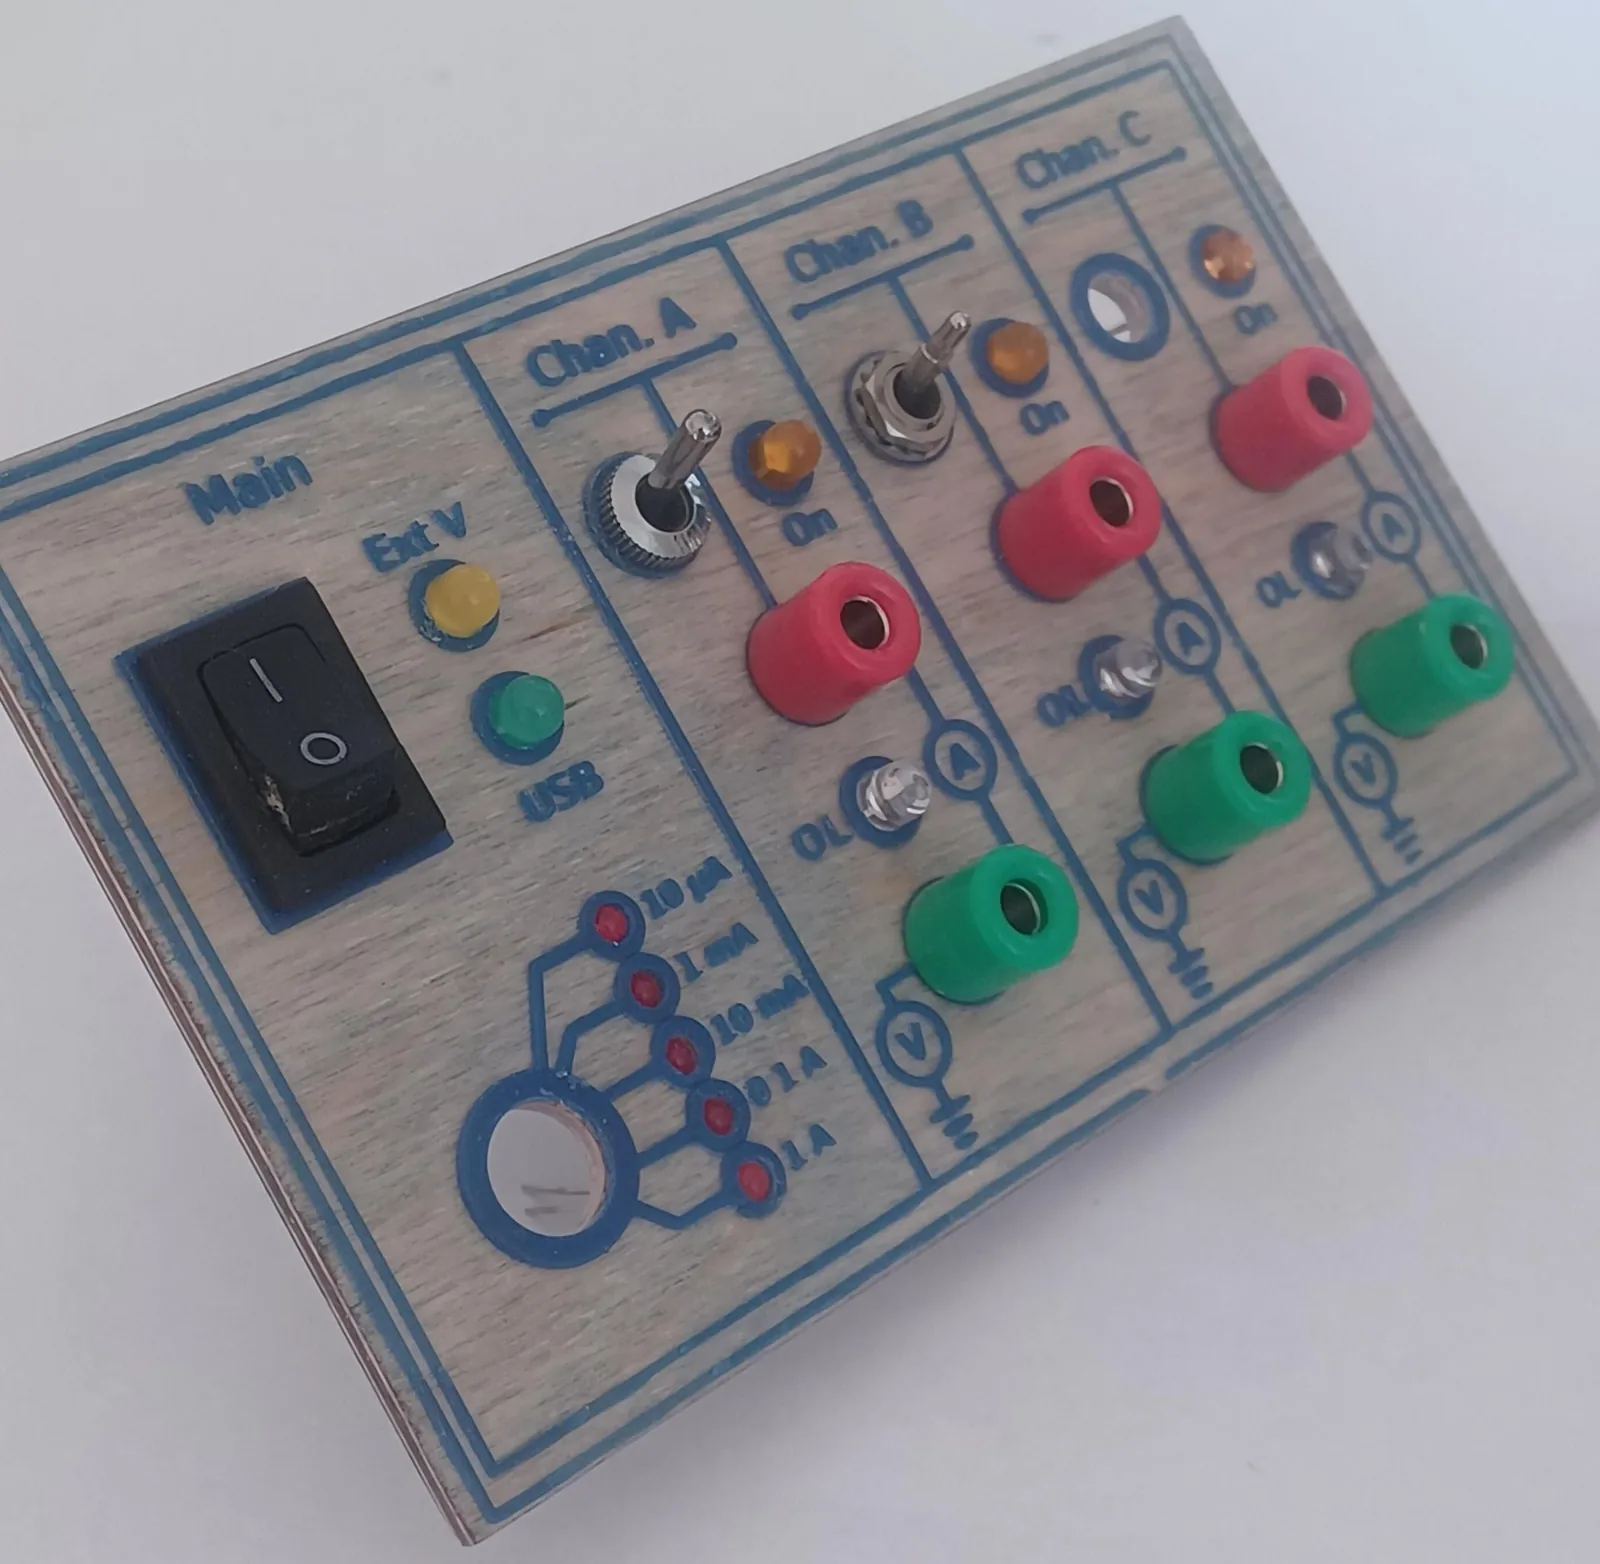
Llegar al final de un proyecto de audio o electrónica y arruinarlo con un panel frontal feo es de las cosas más frustrantes del banco de trabajo. Agujeros torcidos, LEDs que asoman chuecos, etiquetas escritas a mano pegadas con cinta. El maker [bluesyann] resolvió ese problema con una idea muy ingeniosa: usar una impresora 3D de resina no para imprimir una pieza, sino para curar resina UV directamente sobre una plancha de madera contrachapada. El resultado es un panel con texto y líneas en relieve, más un detalle clave: pequeñas guías que hacen que perforar los agujeros a mano quede limpio y centrado.
En este tutorial vas a aprender a tomar un diseño 2D, convertirlo en un modelo de 0.5mm de alto, y curarlo sobre madera usando tu impresora MSLA. Al terminar vas a tener un panel de aspecto profesional sin fresadora, sin transferencia de tóner y sin pintura. La gracia es que el mismo archivo que decora el panel también te marca dónde y cómo hacer cada perforación.
Por qué funciona esta técnica
Una impresora de resina (tecnología MSLA) trabaja proyectando luz UV desde una pantalla LCD hacia una capa fina de resina líquida. Donde llega la luz, la resina se endurece. Normalmente esa resina cura sobre la placa de impresión metálica y se va apilando capa a capa hasta formar una pieza 3D.
La vuelta de tuerca de este proyecto es simple pero potente: en lugar de la placa metálica, pegas una plancha de madera sobre la base. Así la primera (y única) capa de resina cura pegada a la madera, dejando el dibujo adherido a la superficie. Como la madera es porosa, la resina se ancla muy bien. Y como el dibujo tiene solo 0.5mm de alto, el relieve queda discreto pero nítido, perfecto para etiquetas y guías.
Materiales
- Impresora 3D de resina MSLA (el autor usó una Anycubic Photon Mono 4K)
- Resina UV estándar para esa impresora
- Plancha de madera contrachapada (terciado), idealmente 3mm
- Cinta doble faz para fijar la madera a la base de impresión
- Alcohol isopropílico para lavar la resina sin curar
- Lija grano 80
- Un cepillo de dientes viejo de cerdas suaves
Paso 1: Diseña el panel en un editor vectorial
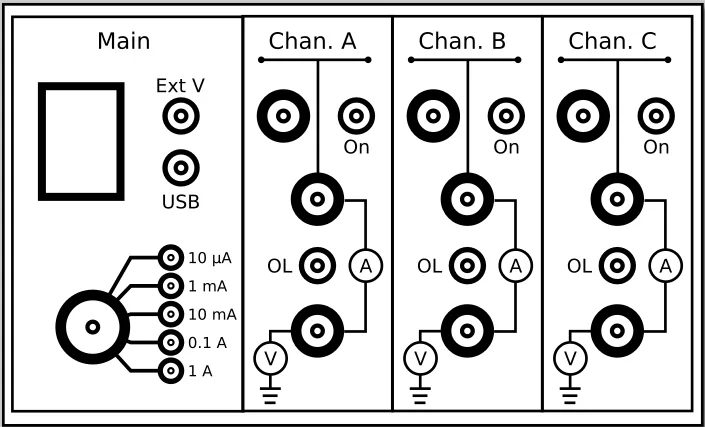
Lo primero es dibujar la cara de tu panel en un programa de gráficos vectoriales. El autor usa Inkscape, que tiene una ventaja enorme para esto: puedes trabajar a escala 1:1. Un círculo de 10mm de diámetro se imprime como 10mm reales, así que ves exactamente cómo va a quedar respecto a tus componentes físicos.
Un dato importante: el tamaño máximo de tu panel lo define la pantalla de tu impresora. En el ejemplo, el diseño ocupa toda la pantalla de la Photon Mono 4K, así que tiene que entrar en esa área útil.
Paso 2: Convierte el SVG a un modelo 3D
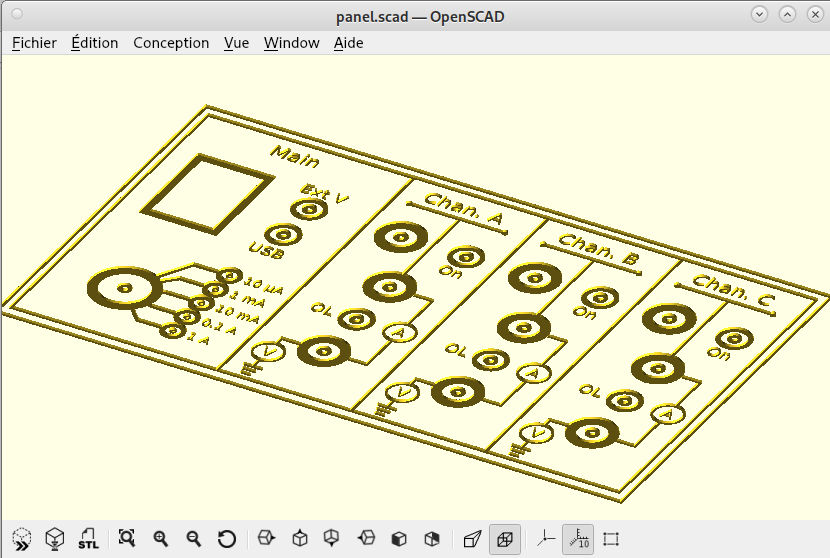
Para que el slicer de tu impresora entienda el diseño, hay que pasarlo de 2D a un STL 3D. Acá viene lo elegante del flujo: no necesitas un CAD complejo, solo una línea de OpenSCAD que importa tu SVG y lo extruye 0.5mm en el eje Z.
linear_extrude(height = 0.5) import("panel.svg");
Guarda tu diseño como panel.svg, ábrelo con esa línea en OpenSCAD y exporta el STL. Si el render se ve raro o con huecos, casi siempre es porque los trazos del SVG no están cerrados o hay rutas superpuestas: revisa que cada forma sea un contorno cerrado en Inkscape antes de exportar.
Paso 3: Carga el STL en tu slicer con cuidado
Abre el STL en el software de tu impresora de resina. Hay algunos ajustes críticos que tienes que desactivar para que el dibujo no se deforme ni se levante de la madera:
- Desactiva el auto lift y cualquier raft o balsa.
- Desactiva cualquier factor de escala.
- Desactiva las funciones de espejo o flip.
- Posiciona el diseño plano sobre la base, en Z igual a cero.
Haz una verificación visual: el dibujo debe quedar apoyado sobre la base, no flotando. Si lo dejas elevado, la resina no llega a la madera.
Paso 4: Prepara la plancha de madera
Corta el terciado a la medida de tu diseño con un poco de margen y fíjalo con firmeza a la base de impresión usando cinta doble faz. Que quede bien pegado es clave: si la madera se mueve durante la exposición, el dibujo sale movido.
La preparación de la superficie es el paso que más influye en el resultado. Lija con grano 80 hasta alcanzar el fondo de las imperfecciones más profundas de la veta. Una cara pareja hace que la resina cure de forma uniforme y que las líneas finas no se corten.
Paso 5: Nivela la base (este paso depende de tu impresora)
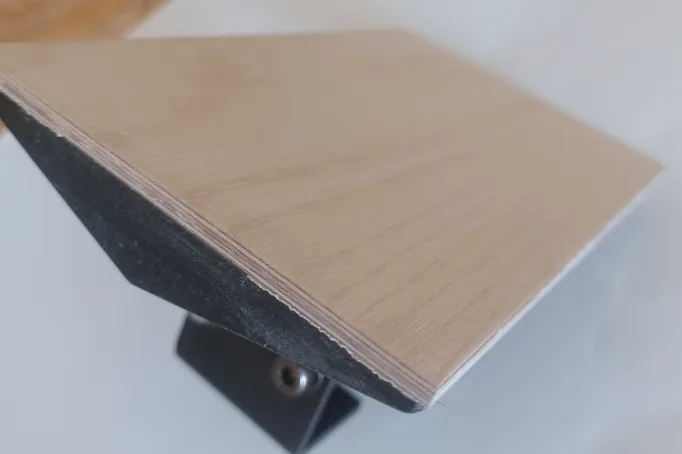
Este punto cambia según el modelo. En la Photon Mono 4K del autor aparece un problema concreto: el rango de nivelado de fábrica para Z igual a cero es muy corto para sumar 3mm de madera más la base, y la holgura de los tornillos tampoco alcanza.
La solución fue imprimir un soporte de base más bajo, de modo que la madera quede a la altura correcta frente a la pantalla. Si tu impresora tiene margen de sobra, quizás no necesites este ajuste, pero conviene chequearlo antes de echar a perder una plancha.
Paso 6: Imprime y haz el post procesado
Usa tus parámetros normales de impresión de resina. No hacen falta ajustes especiales: la luz UV cura el dibujo sobre la madera igual que lo haría sobre la placa metálica. Es impresionante ver el panel brillando en azul mientras la pantalla expone el diseño.
El post procesado sí tiene un detalle propio porque trabajamos sobre madera:
- Sumerge la plancha completa en alcohol isopropílico durante un minuto (es seguro para la madera).
- Frota las fibras con un cepillo de dientes de cerdas suaves para sacar la resina sin curar.
- Enjuaga bien y deja secar.
Un remojo corto en isopropílico y un cepillado es todo lo que necesitas para dejar el panel limpio.
Paso 7: Trucos de diseño para mejores resultados
Esta técnica brilla cuando aprovechas dos detalles que [bluesyann] recomienda y que hacen toda la diferencia al momento de perforar:
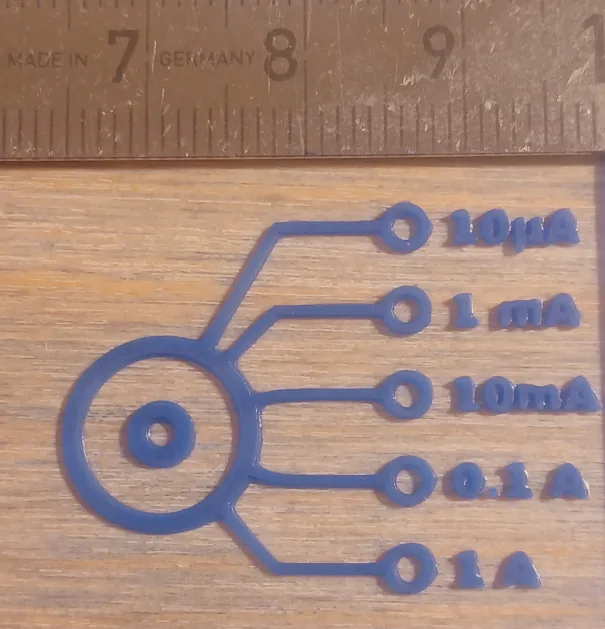
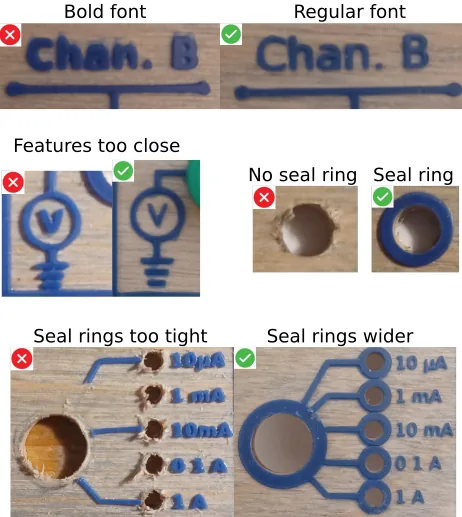
- Agrega guías de centrado. Pon un pequeño punto o dona en el centro de cada agujero. Esa marca hace que la punta de una broca de punta de lanza (brad point) se asiente exacto donde corresponde, así el taladrado a mano queda mucho más preciso.
- Usa anillos de sello alrededor de los agujeros. Suma un anillo fino de 2 a 3mm de ancho rodeando cada perforación. Ese anillo mantiene los bordes limpios y evita las fibras de madera levantadas, así no tienes que limpiar después de taladrar. Y si no quieres que el anillo quede para siempre, simplemente lo despegas una vez hecho el agujero.
Otros detalles que ayudan: una tipografía en negrita lee mejor que una regular en relieve, y conviene no dejar elementos demasiado pegados entre sí para que cada línea quede bien definida.
Variantes y mejoras
Una vez que dominas la técnica, hay varios caminos para llevarla más lejos:
- Combínala con colores. Después de curar el relieve, puedes pasar una mano fina de pintura sobre las líneas y limpiar el excedente de la zona plana, dejando el texto resaltado en un color de contraste sobre la veta natural de la madera.
- Más allá del terciado. Las impresoras MSLA pueden estampar resina sobre casi cualquier material que tolere la química de la resina. Algunos makers han grabado placas de cobre para hacer PCBs caseras con el mismo principio, usando la resina curada como máscara.
- Plantillas reutilizables de perforado. Como las guías de centrado y los anillos se pueden despegar, puedes imprimir solo la grilla de agujeros sobre una lámina fina y usarla como plantilla de taladrado para varias piezas iguales.
- Si no quieres imprimir en resina sobre madera, la transferencia de tóner clásica también funciona muy bien sobre terciado y te da etiquetas oscuras sin necesidad de resina, aunque pierdes el relieve y las guías físicas.
Personalización para Chile
La impresora de resina, la resina UV y el terciado los consigues en tiendas de impresión 3D y maderas locales, pero los dos consumibles clave de este proyecto los tienes en stock en MechatronicStore:
- Cinta Doble Faz Ultra Adherente 1Mt (SKU F-214) por $2.990 (agotado). Es la que fija la madera a la base de impresión para que el dibujo no se mueva durante la exposición.
- Alcohol Isopropílico 1L (SKU A-122) por $7.990. El mismo que ya usas para limpiar boquillas y PCBs sirve para lavar la resina sin curar de la madera.
Un tip local: si vas a trabajar con resina seguido, conviene tener guantes de nitrilo y ventilar bien el espacio. La resina UV líquida es irritante y el isopropílico es inflamable, así que manéjalos lejos de fuentes de calor.
Recursos
- Cobertura original: el panel frontal que dibuja sus propias guías de perforado por Donald Papp en Hackaday.
- Tutorial completo del autor: Resist Printing on Wood for DIY Electronic Panels por [bluesyann] en Instructables, con las fotos paso a paso.
- Herramientas: Inkscape (editor vectorial) y OpenSCAD (extrusión del SVG a STL), ambos gratuitos y de código abierto.
Versión chilena con componentes en stock local en MechatronicStore. Tutorial inspirado en el trabajo de [bluesyann] y la cobertura de Hackaday, reescrito y ampliado por el equipo editorial.